
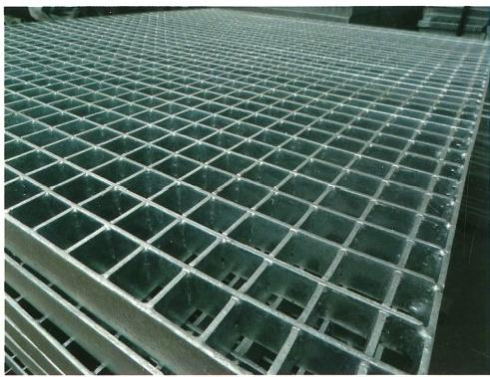
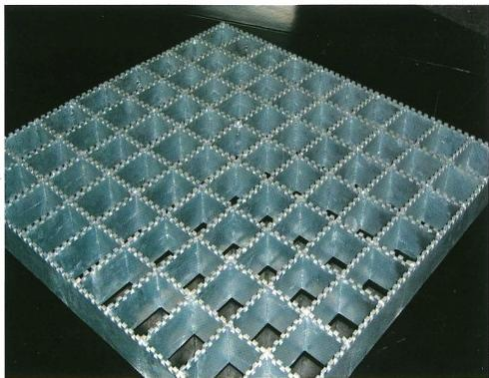
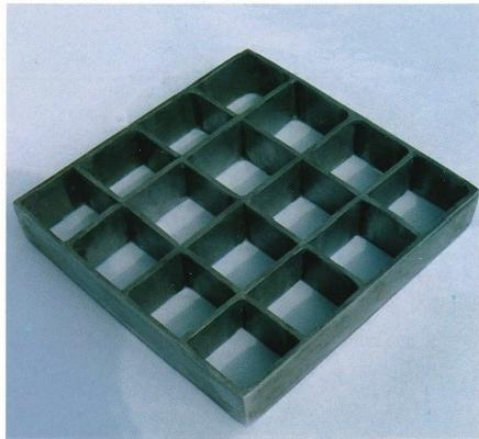
钢格栅板的生产流程以压焊工艺为主线,核心是经原材料处理、焊接成型、精整加工、表面防腐与质检入库等环节,最终产出符合规格与性能要求的产品。以下是详细流程:
一、原材料准备与预处理
选材与检验:选用 Q235 碳素结构钢或不锈钢等符合标准的扁钢、扭绞方钢(横杆常用),对进厂材料进行第三方检测、化学成分光谱分析和力学性能抽样试验,确保材质合规。矫直与切割:用矫直机将扁钢调直,按设计要求用剪切机、激光切割机等切割成指定长度,控制尺寸精度(通常误差 ±1mm)。表面清理:去除扁钢、横杆表面油污、锈迹等杂质,为后续焊接和表面处理奠定基础。
二、核心焊接成型
排列定位:将矫直切割后的扁钢按既定间距(常见 30mm、40mm)均匀排列在专用模具上,再把横杆垂直于扁钢放置,形成网格状。压焊焊接:采用高压电阻压焊机,通过强大电焊功率和液压力,将横杆压焊入扁钢内,使接触点瞬间熔化并牢固结合,形成原板,焊点强度高、稳定性好,适合大规模生产。若为手工焊接,需先在扁钢冲孔,再放横杆电焊,但效率与强度相对较低。
三、精整加工
切割裁边:用数控切割机按客户要求尺寸对原板精确裁边,严格控制尺寸误差,确保对角线差、长宽等符合标准。包边与开孔:将与扁钢同材质型号的端板(包边板)焊接在钢格栅板边缘,增强整体强度与美观度;根据需求进行开孔加工,适配管线等安装场景。焊点打磨:用专用设备打磨焊点,去除凸起焊渣和毛刺,保证表面平整,避免使用中划伤。
四、表面防腐处理
前处理:采用酸洗、喷砂或抛丸等方式,彻底清除钢格栅板表面锈迹、油污及污物,经清洗烘干,保证表面洁净。热浸镀锌:将处理后的格栅浸入约 450℃液态锌池,钢材与熔锌发生铁锌反应,形成致密合金镀层,国标上锌量通常≥600g/㎡,锌层厚度≥65μm,大幅提升防腐能力。也可根据需求选择喷漆、电镀锌等其他表面处理方式。冷却干燥:镀锌后取出自然冷却,使锌层固化,完成防腐处理。
五、质量检验与入库
全面检测:检验尺寸精度、对角线差、焊接牢固度、锌层厚度与均匀性、外观等指标,还可抽样做承载能力测试,确保符合 GB/T 13912 等相关标准。标识入库:合格产品标注规格、批次等信息,分类码放、包装入库,不合格品返回对应工序返工处理。
流程对比(压焊 vs 手工焊)
环节
压焊工艺
手工电弧焊
设备 高压电阻压焊机 手工焊设备
效率 高,适合大批量生产 低,适合小批量 / 异形件
焊点强度 高,无明显缝隙 相对低,可能存在缝隙
成本 初期设备投入高,长期成本低 人工成本高,设备投入低